Sensores de visión

Los sensores de visión de Keyence integran cámara, iluminación y controlador en un cabezal compacto, llevando la inspección por imagen a la línea de producción con la facilidad de instalación de un sensor convencional: a diferencia de un fotoeléctrico, «ven» la pieza completa, capturan un área amplia y detectan varios puntos a la vez de forma estable, incluso cuando la pieza pasa desalineada. Sobre la misma plataforma cubren un rango amplio de inspecciones —presencia/ausencia, diferenciación de forma y color, control de posición y orientación, conteo, lectura de caracteres (OCR), y detección de defectos o diferencias respecto de una referencia—, y los modelos con IA incorporada definen automáticamente brillo, foco y condiciones de detección a partir de imágenes OK/NG, simplificando diferenciaciones difíciles de programar con reglas tradicionales.

4 productos

  • Tope de la línea IV: sensor de visión con IA de última generación. Detecta sin necesidad de ajustar la posición de la pieza, y cuenta y lee objetivos incluso en condiciones difíciles, con una configuración guiada en apenas 3 pasos. Su amplio campo de visión permite inspeccionar varios puntos a la vez y almacenar múltiples configuraciones para cambios de producto rápidos. La IA define sola el foco, el brillo y las condiciones de detección, logrando diferenciaciones OK/NG estables donde las reglas tradicionales fallan.

    Catálogo

    Funciones

    IA de última generación para una detección potente, simple y estable.

    AI Identify
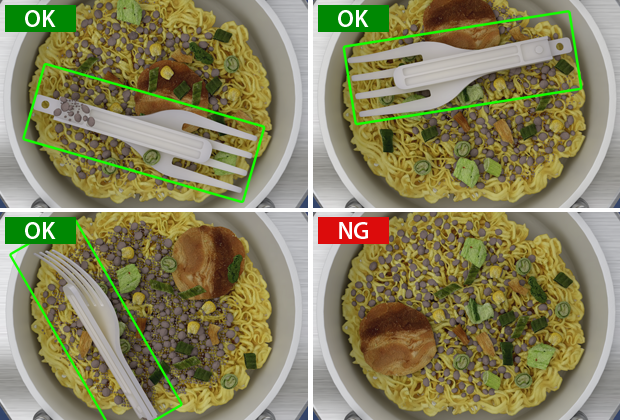
    Detección por IA de la presencia de un tenedor dentro de un envase, con resultados OK/NG

    Verificación de la presencia de un tenedor dentro de un envase.

    No requiere fijar la pieza ni usar herramientas de posicionamiento: la IA localiza los objetivos.

    AI Count
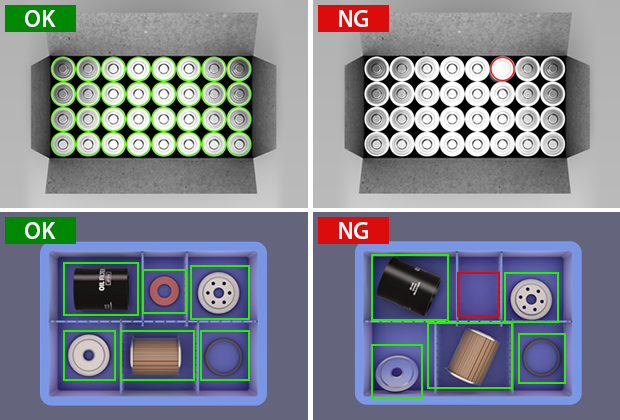
    Conteo por IA de piezas e identificación de cara/dorso en bandejas, con resultados OK/NG

    Conteo e identificación de cara/dorso · gestión de kitting.

    Detección estable para aplicaciones de conteo frecuentes en planta: control de cantidad, armado de kits y conteo de producción.

    AI OCR
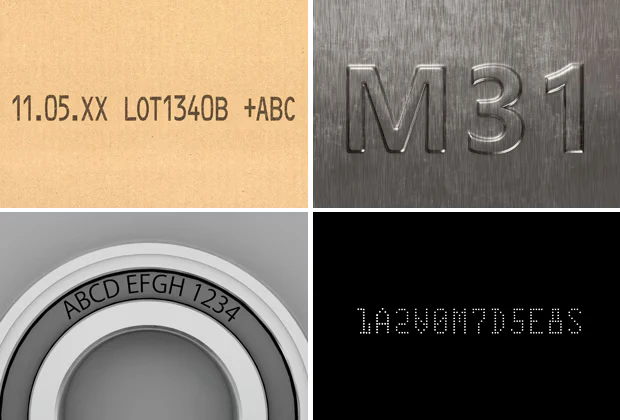
    Lectura por IA de caracteres con paso reducido, grabados en metal, texto en arco y fuente SEMI

    Paso reducido · grabados en metal · texto en arco · fuente SEMI.

    Soporta todo tipo de caracteres e impresiones —relieve, grabado, marcado láser e inkjet—. La detección no se ve afectada por las diferencias entre piezas ni por las condiciones del entorno.

    AI Differentiate
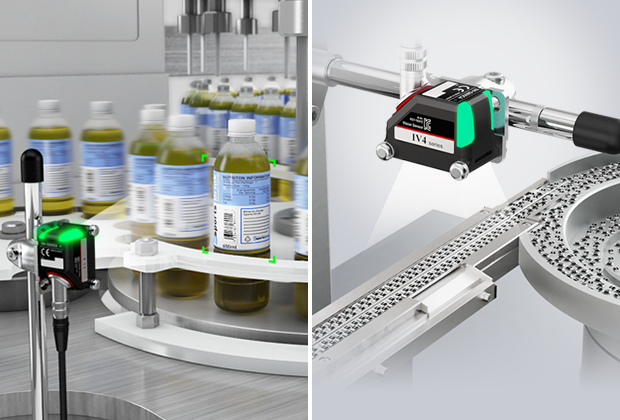
    Diferenciación por IA de etiquetas en botellas plásticas y de cara/dorso de resistencias SMD

    Diferenciación de etiquetas en botellas plásticas · cara/dorso de resistencias SMD.

    Clasifica y diferencia piezas buenas de malas con solo dos imágenes para configurar. Igual de efectivo con objetivos a alta velocidad, de hasta 250 piezas/seg (4 ms).

    Puesta en marcha simple

    Por más alto rendimiento o estabilidad que tenga un sensor, su utilidad cae si configurarlo lleva tiempo o exige conocimientos especializados. Con la Serie IV4 la puesta en marcha se completa en solo 3 pasos simples, y cualquiera puede operarlo incluso sin manual.

    Paso 1: Ajuste de foco y brillo
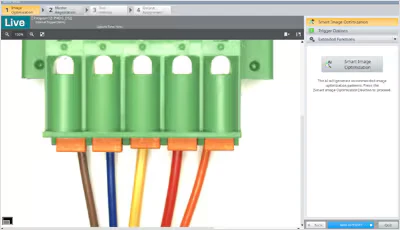
    Pantalla de ajuste automático de foco y brillo con Smart Image Optimization

    Con Smart Image Optimization, el foco y el brillo se ajustan automáticamente. El proceso se completa simplemente eligiendo entre varias imágenes candidatas.

    Paso 2: Configuración de herramientas
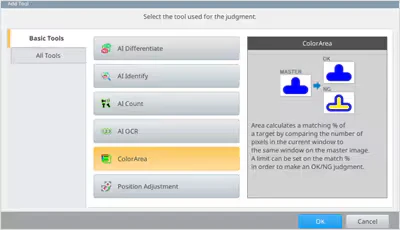
    Pantalla de selección de herramientas de inspección del IV4 con explicaciones a la derecha

    Las herramientas más usadas aparecen en lugares visibles. Las explicaciones adicionales se muestran a la derecha de la pantalla para evitar confusiones.

    Paso 3: Completar la configuración
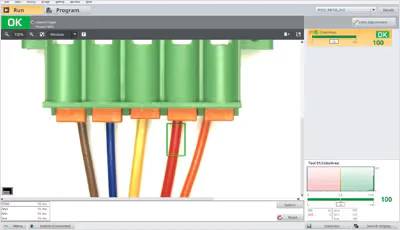
    Pantalla de corrida de prueba que confirma el funcionamiento de la herramienta configurada

    Verificá el funcionamiento con una corrida de prueba dentro de la configuración de la herramienta. Si funciona como esperás, pasá al último paso para los ajustes de salida.

  • Sensor de visión con IA orientado al chequeo de presencia y de diferencias. La IA determina automáticamente las condiciones de imagen y de detección a partir de imágenes de referencia, simplificando la puesta en marcha y manteniendo resultados estables ante variaciones de la pieza o del entorno. Una opción equilibrada para quien necesita la robustez de la IA sin la configuración de un sistema de visión.

    Catálogo

    Funciones

    Solución todo-en-uno para detección de presencia.

    AI-Based Imaging

    La IA genera la imagen de detección óptima: bordes nítidos, sin reflejos ni negros quemados. Todos los ajustes —intensidad de iluminación, método de flash y tiempo de exposición— los configura automáticamente la IA. Las condiciones de imagen ideales se obtienen para cualquier entorno o tipo de pieza, garantizando una detección estable.

    AI-Based Detection

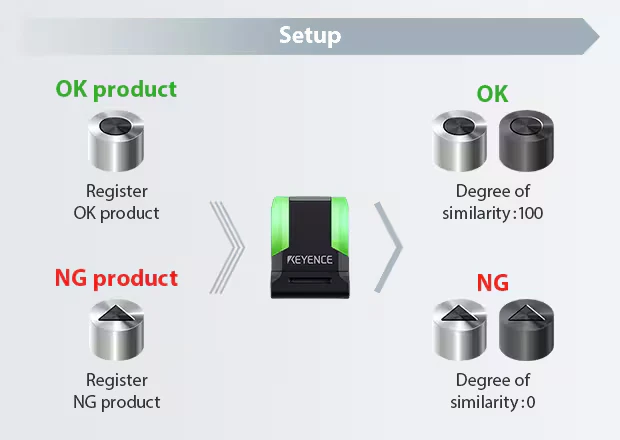
    Con solo registrar productos OK y NG, la IA configura automáticamente los ajustes óptimos para la detección de presencia.

    La IA incorporada detecta incluso diferencias mínimas para ajustar sola los parámetros de detección. Como la detección se basa en las características de la pieza, se garantiza estabilidad sin verse afectada por la luz ambiente, las variaciones entre productos o las condiciones de la superficie.

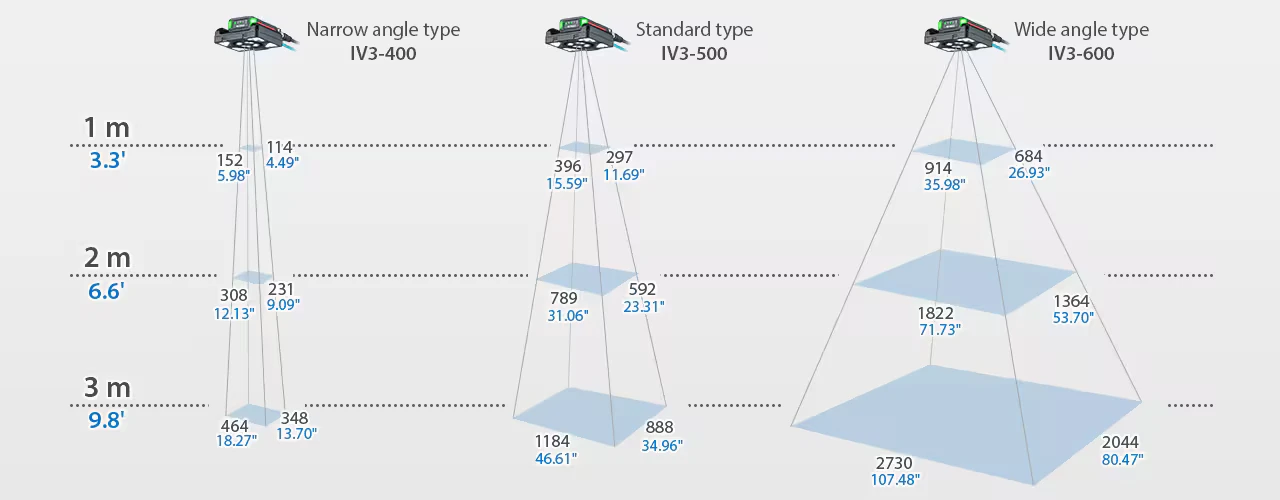
    Largo alcance y campos de visión variados

    Diagrama de campos de visión de la Serie IV3: ángulo angosto (IV3-400), estándar (IV3-500) y ancho (IV3-600) a 1, 2 y 3 m de distancia.
  • Sensor de visión con IA pensado para la máxima simplicidad de adopción. Alcanza con registrar al menos una imagen OK y una NG: el propio sistema ajusta el brillo, el foco y la detección. Permite incorporar inspección por visión sin conocimientos previos de procesamiento de imagen ni largos tiempos de configuración, ideal para una primera implementación.

    Catálogo

    Funciones

    Detección estable gracias a un algoritmo de detección con IA.

    El sensor de visión IV2 con IA incorporada resuelve problemas que los sensores de visión y las cámaras inteligentes convencionales no pueden manejar, como la luz ambiente, las diferencias entre productos y los cambios en la posición de las piezas. La IA incorporada, diseñada específicamente para la diferenciación de presencia/ausencia, detecta diferencias entre las imágenes registradas de productos aceptables y no aceptables para determinar automáticamente los mejores ajustes.

    Pieza inspeccionada por el IV2 con variación de luz ambiente

    Luz ambiente

    Pieza con manchas de aceite inspeccionada por el IV2

    Manchas de aceite

    Pieza desalineada inspeccionada por el IV2

    Desalineación

    Piezas de superficies y acabados variados inspeccionadas por el IV2

    Superficies variadas

    La IA optimiza los ajustes automáticamente, para que cualquier persona pueda realizar mediciones.

    Diagrama de puesta en marcha del IV2: se registran productos OK y NG y el sensor calcula el grado de similitud (OK: 100, NG: 0).

    La IA incorporada analiza las imágenes registradas de productos OK y NG según múltiples características —color, brillo, forma, área y bordes— para configurar automáticamente los ajustes óptimos de detección. El usuario solo necesita registrar los productos OK y NG para completar la puesta en marcha.

  • El sensor de visión «simple y fácil» más vendido de Keyence, con trayectoria comprobada en planta. Su lineup de diez cabezales cubre distintas necesidades de distancia, campo de visión y tamaño de objetivo, ofreciendo una inspección visual confiable y directa para aplicaciones donde no se requiere IA. La puerta de entrada a la visión industrial con la operación de un sensor convencional.

    Catálogo
FAQ

Preguntas frecuentes sobre Sensores de visión

  • ¿Qué es un sensor de visión?

    Un sensor de visión integra cámara, iluminación y controlador en un cabezal compacto y analiza imágenes para verificar piezas directamente en la línea de producción. A diferencia de un sensor convencional, «ve» toda la pieza: captura un área amplia y evalúa varios puntos a la vez. La línea IV de Keyence —IV4, IV3, IV2 e IV— abarca desde modelos con IA incorporada hasta opciones simples de uso general.

  • ¿Qué diferencia hay entre un sensor de visión y un sensor fotoeléctrico?

    Un sensor fotoeléctrico detecta presencia o ausencia en un punto, según la interrupción de un haz de luz. Un sensor de visión captura una imagen de toda la pieza y la analiza, por lo que evalúa forma, color, posición, orientación, cantidad y caracteres, no solo «hay o no hay».

    Por eso tolera que la pieza pase desalineada y permite resolver con un solo equipo lo que requeriría varios sensores fotoeléctricos.

  • ¿Qué diferencia hay entre un sensor de visión y un sistema de visión?

    El sensor de visión (línea IV) es una unidad todo-en-uno —cámara, iluminación y controlador— para inspecciones relativamente sencillas o de tipo poka-yoke: presencia/ausencia, diferenciación, posición, conteo o lectura de caracteres (OCR). Resuelve la mayoría de las inspecciones habituales de proceso, a alta cadencia y, si hace falta, con varias cámaras.

    Un sistema de visión (VS, CV-X o XG-X) se reserva para inspecciones más complejas o exigentes: patrones irregulares, tolerancias y detalles muy finos, inspección 3D, guiado de robots o lectura de códigos 1D/2D junto con la inspección. La diferencia principal es la complejidad de la inspección, no la cantidad de cámaras.

  • ¿Qué puede inspeccionar un sensor de visión?

    Sobre la misma plataforma, los sensores de visión cubren un rango amplio de inspecciones:

    • Presencia o ausencia de piezas y componentes
    • Diferenciación de forma y color
    • Posición y orientación de la pieza
    • Conteo de piezas
    • Lectura de caracteres (OCR)
    • Detección de defectos o diferencias respecto de una imagen de referencia
  • ¿Cómo funciona la inteligencia artificial en los sensores de visión Keyence?

    En las series con IA (IV4, IV3 e IV2) el usuario registra imágenes de productos correctos (OK) y defectuosos (NG), y la IA configura automáticamente las condiciones de imagen y de detección —brillo, foco, color, forma, área y bordes— para distinguirlos.

    Como la detección se basa en las características de la pieza, se mantiene estable frente a la luz ambiente, las variaciones entre productos y los cambios de posición, sin necesidad de programar reglas a mano. La serie IV, sin IA, cubre aplicaciones simples de uso general.

  • ¿Cómo elegir entre las series IV4, IV3, IV2 e IV?

    La elección depende de la complejidad de la inspección y del grado de automatización buscado:

    • IV4: tope de línea con IA; detección sin ajuste de posición, conteo y OCR en condiciones difíciles, campo de visión amplio y puesta en marcha en 3 pasos.
    • IV3: con IA para chequeo de presencia y diferencias, con largo alcance y campos de visión variados (modelos IV3-400/500/600).
    • IV2: con IA, la opción más simple de adoptar (alcanza con registrar una imagen OK y una NG).
    • IV: sensor de visión «simple y fácil» sin IA, con diez cabezales según distancia, campo de visión y tamaño de objetivo.
  • ¿El sensor detecta piezas desalineadas, con brillo o superficies variables?

    Sí. Los sensores de visión con IA están diseñados para resolver justamente los casos que complican a los sensores convencionales: luz ambiente cambiante, manchas (por ejemplo, de aceite), desalineación de la pieza y superficies o acabados variados.

    La IA localiza el objetivo dentro de un campo de visión amplio, por lo que no hace falta fijar la pieza ni usar utillajes de posicionamiento, y la detección se mantiene estable aun con piezas brillantes o de aspecto variable.

  • ¿En qué industrias se usan los sensores de visión?

    Se aplican en prácticamente toda línea de producción automatizada. Trabajamos, entre otras:

    • Automotriz y autopartes
    • Alimentos, bebidas y packaging
    • Farmacéutica y dispositivos médicos
    • Electrónica y semiconductores
    • Logística
    • Bienes de consumo
    • Metales, metalurgia y minería
    • Mecanizado de piezas
    • Papel, impresión y textil
    • Tabaco
    • Equipos de automatización y construcción de máquinas
    • Manufactura general, plásticos y caucho

Distribución y soporte de sensores de visión Keyence en Argentina

GAIA Industrial es representante técnico de Keyence en Argentina y Uruguay. Ofrecemos la línea completa de sensores de visión —IV4, IV3, IV2 e IV—, con asesoramiento para seleccionar el modelo y el cabezal adecuados según la aplicación, la distancia de trabajo, el campo de visión y el tamaño del objetivo.

Más allá de la venta, acompañamos la integración: definición de la inspección (presencia, diferenciación, posición, conteo u OCR), pruebas con piezas OK y NG, puesta en marcha e integración con PLC y sistemas de automatización. La IA incorporada simplifica la configuración, pero el soporte de ingeniería local asegura una implementación estable y repetible en planta.

Los sensores de visión se aplican en automotriz, alimentos y bebidas, packaging, farmacéutica y dispositivos médicos, electrónica y semiconductores, logística, bienes de consumo, metales, mecanizado, papel, textil, tabaco y manufactura general (incluidos plásticos y caucho), entre otras industrias. Si la aplicación excede lo que resuelve un sensor de visión, también representamos los sistemas de visión Keyence (CV-X, XG-X y VS) para inspecciones más complejas.

Sensores de visión con IA Keyence — IV4, IV3, IV2 e IV | GAIA Industrial